Artykuł sponsorowany
Jak uniknąć niedopasowania materiałów spawalniczych przy MIG, TIG i MMA
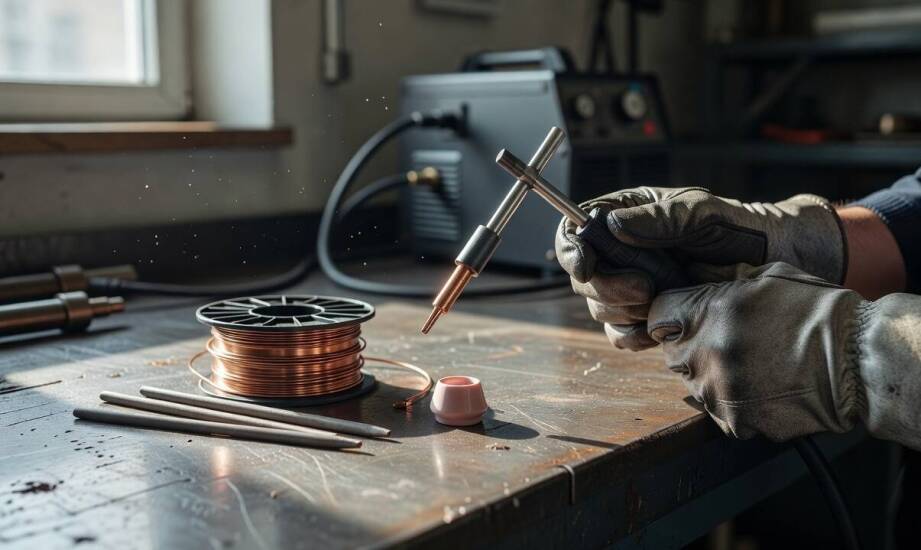
Spawacz przygotowuje stanowisko do pracy metodą MIG na stalowej konstrukcji nośnej. Sięga po uniwersalny drut i standardową mieszankę gazową, lecz po nałożeniu zaledwie kilku centymetrów spoina zaczyna nadmiernie pęcherzyć. Wymaga to natychmiastowego przerwania pracy i uciążliwego szlifowania wadliwego fragmentu. Czas realizacji zlecenia niepotrzebnie się wydłuża, a jakość połączenia zauważalnie spada. Przyczyną takich sytuacji rzadko jest brak umiejętności operatora. Najczęściej źródłem problemu pozostaje niewłaściwe dopasowanie drutu, elektrody lub gazu osłonowego do konkretnego zadania.
Metoda spawania determinuje wybór osprzętu
Wybór techniki łączenia metali stanowi podstawę kompletowania stanowiska. Metoda MIG wykorzystuje topliwy drut podawany przez automatyczny podajnik w osłonie gazu aktywnego lub obojętnego. TIG opiera się z kolei na nietopliwej elektrodzie wolframowej. Wymaga ona ręcznego podawania pręta dodatkowego i precyzyjnego osłaniania jeziorka czystym argonem. Metoda ta gwarantuje najwyższą estetykę i czystość złącza, co ma kluczowe znaczenie w zaawansowanych aplikacjach przemysłowych. Metoda MMA polega natomiast na wykorzystaniu elektrody otulonej. Otulina pod wpływem wysokiej temperatury sama wytwarza gazową ochronę, co eliminuje potrzebę stosowania zewnętrznych butli. Taka konstrukcja ułatwia pracę w trudnym terenie oraz na otwartej przestrzeni, gdzie wiatr mógłby rozwiać tradycyjną osłonę.
Decyzja o wyborze konkretnego procesu natychmiast definiuje rodzaj potrzebnych materiałów eksploatacyjnych. Spawacz z góry wie, czy poszukuje szpuli drutu, prętów wolframowych, czy paczki elektrod otulonych. Dopiero po tym etapie można przejść do analizy gatunków stopów i średnic. Właściwa identyfikacja potrzeb na tym wczesnym etapie pozwala uniknąć przestojów i ułatwia zaopatrzenie w odpowiednie podzespoły robocze.
Parametry materiału a dobór chemii i akcesoriów
Grubość łączonych elementów bezpośrednio wpływa na zalecaną średnicę spoiwa. Nie należy jednak trzymać się sztywnych widełek przypisujących konkretny drut do milimetrów blachy. Dobór średnicy drutu zależy od grubości detalu, wybranej pozycji, parametrów urządzenia oraz zaleceń samego producenta. Sztywne reguły często zawodzą przy nietypowych pozycjach wymuszonych lub specyficznych ustawieniach maszyny. Rodzaj obrabianego stopu dodatkowo zawęża dostępne opcje zakupowe. Do stali węglowej pasują druty typu SG2 lub SG3. Obróbka stali nierdzewnej wymaga spoiwa ER308L. Praca z konstrukcjami aluminiowymi opiera się przeważnie na seriach ER4043 lub ER5356.
Wpływ gazu osłonowego na jakość łuku
Gaz osłonowy odpowiada za stabilność łuku elektrycznego oraz ilość powstających rozprysków. Mieszanka argonu z dwutlenkiem węgla w proporcji 82/18 dobrze współpracuje ze stalą konstrukcyjną w procesach MIG/MAG. Czysty argon stanowi standard przy metodzie TIG oraz podczas łączenia elementów aluminiowych. Zastosowanie samego dwutlenku węgla zwiększa głębokość penetracji materiału bazowego. Generuje to jednak znacznie więcej kłopotliwych odprysków, które wymagają późniejszego mechanicznego oczyszczenia gotowego detalu.
Rozpoznawanie błędów i weryfikacja osprzętu
Niewłaściwa konfiguracja sprzętowa daje o sobie znać bardzo szybko na etapie testów. Porowatość spoiny wynika najczęściej z niedostatecznego przepływu gazu osłonowego lub mocno zanieczyszczonej powierzchni. Trudności z zajarzeniem łuku pojawiają się przy błędnej biegunowości urządzenia. Mogą też świadczyć o użyciu zawilgoconych elektrod otulonych w procesie MMA. Zbyt wysoki prąd przy cienkiej blasze prowadzi do przepaleń, natomiast zbyt niski skutkuje brakiem odpowiedniego wtopienia krawędzi. Szybkie wypalanie końcówki prądowej sugeruje zły dobór średnicy kanału prowadzącego. Odpowiednie dysze gazowe i tulejki zaciskowe warunkują równomierny przepływ gazu i precyzyjne prowadzenie łuku.
Kompletowanie zaplecza dla warsztatu wymaga dostępu do sprawdzonych materiałów z jednego źródła. Dobrze wyposażona hurtownia spawalnicza ułatwia zestawienie drutów, elektrod i niezbędnych części eksploatacyjnych do poszczególnych metod pracy. Przedsiębiorstwo Metalex Sebastian Biesiadecki z Dąbrowy Górniczej od 1997 roku dostarcza asortyment spawalniczy na rynek lokalny. Obsługuje zarówno zakłady przemysłowe, jak i mniejsze warsztaty, oferując fachowe doradztwo w zakresie dopasowania odpowiedniego osprzętu. Dostęp do pełnego zaplecza pozwala elastycznie reagować na zmiany w procesach produkcyjnych.
Właściwy dobór materiałów eksploatacyjnych zaczyna się od świadomego określenia metody spawania. Następnie proces ten uwzględnia specyfikę łączonego stopu, jego grubość oraz warunki otoczenia w warsztacie. Prawidłowa konfiguracja drutu, elektrody i gazu to nie tylko kwestia estetyki powstałej spoiny. Ścisłe dopasowanie osprzętu do parametrów procesu minimalizuje ryzyko powstawania ukrytych wad strukturalnych. Ogranicza to liczbę koniecznych poprawek, zmniejsza zużycie części ściernych i ostatecznie podnosi bezpieczeństwo eksploatacji każdej gotowej konstrukcji.
Kategorie artykułów
Polecane artykuły
Oprawki okularowe w kontekście zdrowia oczu: Na co zwrócić uwagę?
Wybór odpowiednich oprawek okularowych jest istotny dla zdrowia oczu oraz komfortu noszenia. Elżbieta Radziszewska Centrum Okulistyczno-Optyczne oferuje asortyment oprawek, które spełniają różne potrzeby pacjentów w Koninie. Zrozumienie materiałów i kształtów tych produktów pozwala na podjęcie świad
Zastosowanie przeciwsłonecznych folii w przedszkolach – ochrona dzieci przed promieniowaniem UV
W przedszkolach ochrona dzieci przed promieniowaniem UV jest niezwykle istotna. Oklejanie okien folią przeciwsłoneczną pozwala na zapewnienie bezpieczeństwa i komfortu maluchom podczas zabaw w pomieszczeniach. Folie te redukują negatywne skutki promieniowania, chroniąc delikatną skórę oraz oczy najm